精密零件加工:从微米级公差到产业协同的制造逻辑
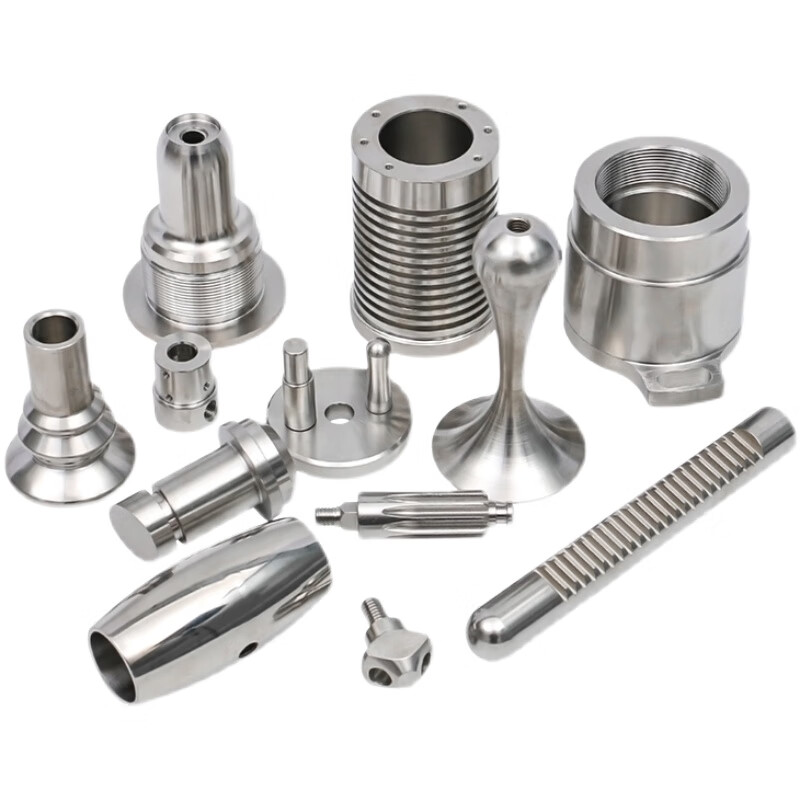
精密零件加工是制造业的基础环节,也是衡量一个地区工业水平的重要标尺。在数控车床、CNC加工中心普遍普及的今天,行业竞争的重点早已从"能不能做"转向"做得有多稳"。一批公差控制在±0.005mm以内的精密机械零部件,背后牵动的是设备精度、工艺编排、检测手段与供应链协同的系统性能力。
一、精度不是单一指标,而是工艺链的综合结果
业内常把精密零件加工简单理解为"高精度机床加工",这种认识并不完整。以典型的非标零件加工为例,从毛坯选材、粗加工去余量、半精加工控制变形,到精加工保证尺寸,再到热处理与表面处理,每一道工序都会对最终精度产生累积影响。中国机械工业联合会发布的行业运行数据显示,国内规模以上机械零部件企业中,能够稳定批量交付IT6级及以上精度零件的产能占比仍不足三成,多数企业集中在中低精度区间竞争。
造成这一差距的关键往往不在主机设备,而在工艺设计与过程控制。例如薄壁类五金零件定制,切削热与夹紧力引起的变形可轻易吃掉0.01mm以上的余量,需要依靠对称去料、分序加工与专用工装来抵消。宏达诚锐机械在承接此类精密零件加工任务时,通常会在工艺评审阶段完成变形仿真与装夹方案比选,把问题前置到图纸会审环节,而非留到机床上试错。
二、检测能力决定精密加工的上限
一个常被忽视的事实是:加工精度受限于检测精度。没有可靠的测量手段,所谓精密机械加工就失去了判定依据。当前主流配置中,三坐标测量机(CMM)承担形位公差的复核,影像测量仪负责二维轮廓快速抽检,粗糙度仪与硬度计则覆盖表面质量维度。行业调研表明,配备恒温计量室并执行定期量值溯源的企业,其批量交付的尺寸一致性明显优于依赖卡尺、千分尺现场抽检的同行。
对于数控车床加工中的回转类零件,圆度、圆柱度与同轴度的控制尤其依赖在线或近线检测。将检测数据反馈至加工程序进行刀具补偿,是稳定批产的有效做法。这种"加工—测量—补偿"的闭环,正是精密零件加工从单件试制走向批量可靠的核心机制。
三、材料与行业适配:精密加工的横向广度
精密零件的应用场景极为分散,材料谱系也相应宽泛。不锈钢、铝合金、黄铜、钛合金以及工程塑料各有其切削特性:铝合金易粘刀、需高转速大前角,钛合金导热差、刀具磨损快,塑料件则要防止夹伤与热变形。机械加工企业若只熟悉单一材料,很难覆盖五金零件定制与机械零部件的多样化需求。
从下游看,精密零件加工服务于机床、泵阀、轴承、齿轮、模具、汽车零部件、医疗器械、仪器仪表、工业自动化等多个领域。以医疗器械为例,其零件往往兼具小批量、多品种、高洁净度要求;而汽车零部件则强调节拍与一致性。两种逻辑对生产组织方式的要求截然不同,柔性排产与快速换型能力因此成为衡量加工企业水平的重要维度。
四、从代工到协同:精密加工的价值延伸
当前制造业的一个明显趋势是,整机与设备企业倾向于将非标零件加工环节外包,自身聚焦设计与集成。这要求加工方不仅提供产能,还要参与可制造性分析(DFM)。在图纸阶段指出倒角不足、壁厚不均、基准缺失等问题,往往能显著降低后续返工率与成本。
宏达诚锐机械所代表的这类精密机械加工企业,其竞争力正体现在这种协同能力上:以CNC加工与数控车床加工为基础,配合工艺评审、过程检测与批次追溯,把精密零件加工从单纯的工序执行,升级为贯穿设计、制造与验证的协作环节。对于采购方而言,选择加工伙伴时,与其只看设备清单,不如考察其工艺文件体系与检测记录是否完整——这才是精度能够被复现的根本保障。