机械加工全解析:从精密零件加工到非标定制的制造之道
在制造业的庞大体系中,机械加工是支撑几乎所有工业门类落地成型的基础环节。无论是汽车零部件、医疗器械,还是食品加工设备、自动化产线上的工装夹具,背后都离不开车、铣、磨、钻等一系列加工工艺的配合。对于采购方和工程技术人员来说,理解机械加工的能力边界、精度逻辑和协作方式,往往比单纯比价更能决定一个项目的成败。本文围绕机械加工的核心环节展开,结合精密零件加工、CNC加工、数控车床加工、五金零件定制与非标零件加工等实际场景,梳理出一套可落地的认知框架。
机械加工到底是什么:从减材制造说起
机械加工本质上是一种减材制造方式——通过刀具与毛坯之间的相对运动,把多余材料去除,最终得到符合图纸要求的形状、尺寸和表面质量。它与铸造、锻造、注塑等成型工艺最大的区别在于:机械加工对尺寸精度的控制能力更强,尤其适合对公差、形位公差和表面粗糙度有明确要求的零件。
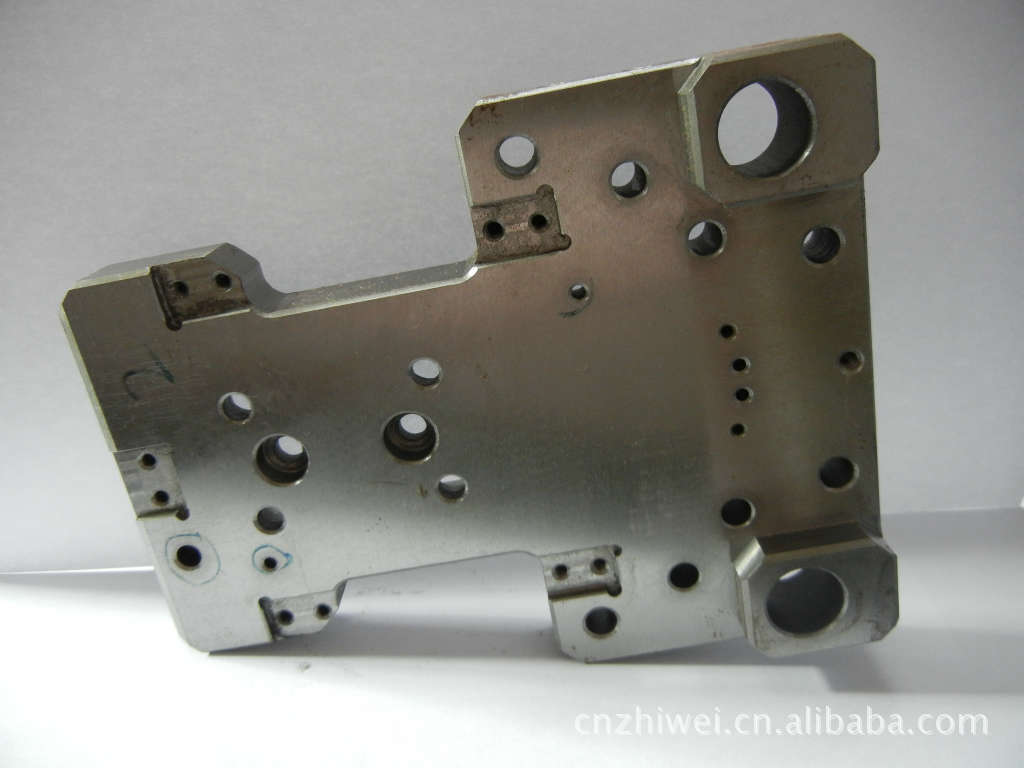
常见的机械加工方式包括:
- 车削加工:工件旋转、刀具进给,适合加工轴类、盘类、套类回转体零件,数控车床加工是目前的主流实现方式。
- 铣削加工:刀具旋转、工件进给,可加工平面、沟槽、曲面和复杂轮廓,CNC加工中心是典型设备。
- 磨削加工:用于提高尺寸精度和表面光洁度,常见于淬硬件、精密轴颈和配合面的终加工。
- 钻削与镗削:用于孔加工,涵盖通孔、盲孔、沉头孔及高精度孔系。
- 线切割与电火花:适合硬质材料、异形孔和模具型腔等传统切削难以完成的部位。
这些工艺并不是孤立使用的。一个典型的精密机械加工零件,往往需要先车后铣、再热处理、最后磨削,工序之间的衔接顺序直接影响最终精度和成本。
精密零件加工:精度不是喊出来的,是控制出来的
精密零件加工的核心在于“稳定地做出符合图纸的零件”,而不是偶尔做出一件超差很小的样品。衡量精密加工能力,通常看几个维度:尺寸公差能否稳定控制在±0.01mm甚至更严的范围内;形位公差如平行度、同轴度、垂直度是否可控;表面粗糙度能否达到Ra0.8甚至更低;批量生产中首件与末件的一致性是否可靠。
要实现这种稳定性,设备只是基础,更关键的是配套能力:
- 工艺编排:合理的装夹方式、基准选择和切削参数,能减少装夹变形和切削应力。
- 检测手段:三坐标测量机、影像仪、粗糙度仪、硬度计等检测设备是否齐全,决定了问题能否被及时发现。
- 环境与刀具管理:恒温车间、刀具寿命管理和切削液维护,对长期精度稳定性影响很大。
- 人员经验:调机师傅对材料特性、刀具磨损和变形规律的理解,往往决定疑难件能否顺利交付。
在实际采购中,建议把关键尺寸、关键特性在图纸上明确标注,并与加工方确认检测方案和判定标准,避免交付时因测量方法不一致产生争议。
CNC加工与数控车床加工:柔性制造的主力
CNC加工(计算机数控加工)通过程序控制刀具路径,把复杂轮廓、多面加工和批量一致性结合起来。相比传统手动机床,CNC加工的优势体现在三个方面:一是复杂型面加工能力强,曲面、斜孔、异形槽都能通过编程实现;二是重复精度高,同一程序下批量零件的尺寸波动小;三是换型灵活,适合多品种、中小批量的生产节奏。
数控车床加工则专注于回转体零件,如轴、套、法兰、接头、阀芯等。现代车削中心往往带有动力刀塔和Y轴,可以在一台设备上完成车、铣、钻、攻丝等复合工序,减少装夹次数,也就减少了累积误差。对于五金零件定制中的小批量需求,这种“一次装夹、多面完成”的方式能明显缩短交期。
需要注意的是,CNC加工并非万能。薄壁件、细长轴、深腔结构在加工中容易变形或振刀,需要工艺人员提前评估装夹方案和切削策略。负责任的加工方通常会在报价阶段就提出工艺风险点,而不是等做完再解释。
五金零件定制与非标零件加工:从图纸到交付的协作逻辑
五金零件定制和非标零件加工是机械加工服务中最常见的需求形态。前者偏向标准材料、常规结构的小批量定制,后者则往往涉及非标结构、特殊材料或特殊工况要求。两者的共同点是:需求方提供的通常是一张图纸或一个样品,加工方需要完成从工艺评估、材料采购、加工制造到表面处理和检测的全流程。
一个顺畅的定制协作流程通常包括以下环节:
- 图纸与技术沟通:确认材料牌号、热处理要求、表面处理方式、关键尺寸和验收标准。
- 工艺评估与报价:根据结构复杂度和批量,评估加工方式、工时和成本,明确交期。
- 打样与小批验证:通过首件检验确认尺寸和装配性能,必要时调整工艺。
- 批量生产与过程控制:按批次抽检,记录关键尺寸数据,保证一致性。
- 表面处理与终检:阳极氧化、电镀、发黑、喷涂等工序后复检,避免处理过程影响尺寸。
- 包装与交付:防锈、防磕碰包装,随货提供检测报告。
对于非标零件加工,建议需求方在图纸上尽量标注清楚基准、公差和配合关系,避免“能用就行”的模糊表述。清晰的图纸语言能显著降低返工概率,也能让报价更准确。
机械零部件的质量检测:别让最后一道关变成摆设
机械零部件的质量检测贯穿来料、过程与成品三个阶段。来料检验关注材料材质证明和硬度;过程检验关注工序间的尺寸变化;成品检验则围绕图纸要求做全面复核。常用的检测设备包括三坐标测量机、二次元影像仪、千分尺、内径量表、粗糙度仪和硬度计等。
值得强调的是,检测不是为了出具一份报告,而是为了发现偏差并反馈到工艺调整中。一个成熟的加工体系会把检测数据积累起来,用于分析刀具磨损趋势、设备精度漂移和批次波动,从而在问题扩大之前完成干预。对于采购方而言,了解供应商的检测能力和数据管理习惯,比只看设备清单更有参考价值。
如何选择靠谱的机械加工合作伙伴
面对市场上数量众多的加工厂,筛选时可以重点关注以下几点:
- 设备与工艺匹配度:是否有与零件尺寸、精度要求相匹配的加工设备,而不是“什么都能做”的笼统承诺。
- 检测能力:是否具备关键尺寸的自检能力,能否提供首件报告和批次检测记录。
- 工艺沟通意愿:是否愿意在报价前讨论工艺难点,提出可制造性建议。
- 交付稳定性:过往类似零件的交期记录和批量一致性表现。
- 表面处理与配套资源:热处理、电镀、氧化等外协环节是否有稳定合作方。
机械加工是一项典型的“细节决定成败”的工作。同样的图纸,不同的工艺编排和过程控制,最终交付的零件在装配现场可能表现截然不同。选择合作伙伴时,把沟通质量和过程透明度放在与价格同等重要的位置,往往能减少后续大量的隐性成本。
结语
从精密零件加工到五金零件定制,从CNC加工到数控车床加工,机械加工的每一个环节都在回答同一个问题:如何用可控的成本,稳定地做出符合要求的机械零部件。宏达诚锐机械深耕机械加工领域,围绕精密机械加工、非标零件加工和五金零件定制提供从工艺评估到成品交付的配套服务。如果您正在寻找能够顺畅沟通、稳定交付的加工伙伴,欢迎带着图纸和技术要求与我们交流,让工艺方案从第一张图纸开始就走在正确的路上。